- اصفهان، خیابان امام خمینی، میدان استقلال، کوی استوار، پلاک 12
- 09133182714
قالبسازی
قالبسازی چیست؟
فرآیند ساخت قالب را قالبسازی میگویند که این صنعت از پرکاربردترین صنایع موجود در ایران و جهان می باشد. قالب در حقیقت یک محفظه ای است که مواد شکل پذیر در درون یا بیرون آن قرار میگیرد تا باتوجه به الگوی قالب آن مواد شکل بپذیرد. ابزاری که قسمتی را تشکیل می دهد قالب و به شخصی که فرآیند طراحی و ساخت قالب را انجام می دهد قالب ساز می گویند.
- قالب ها چند دسته هستند؟
به طور کلی قالب هارا از نظر کاربردی میتوان در پنج دسته کلی تقسیم بندی کرد: قالب سرمایشی، قالب گرمایشی، قالب تزریقی، قالب پرسی و قالب فشاری
- تولید قالب در چند مرحله صورت میگیرد؟
قالب ها در دو مرحله ساخته میشوند. مرحله اول طراحی قالب است که توسط سیستم های پیشرفته و اسکن سه بعدی طرح اولیه زده میشود و سپس توسط دستگاه های مختلف نسبت به ساخت آن اقدام میشود.
- از چه نرم افزارهایی برای طراحی قالب میتوان استفاده کرد؟
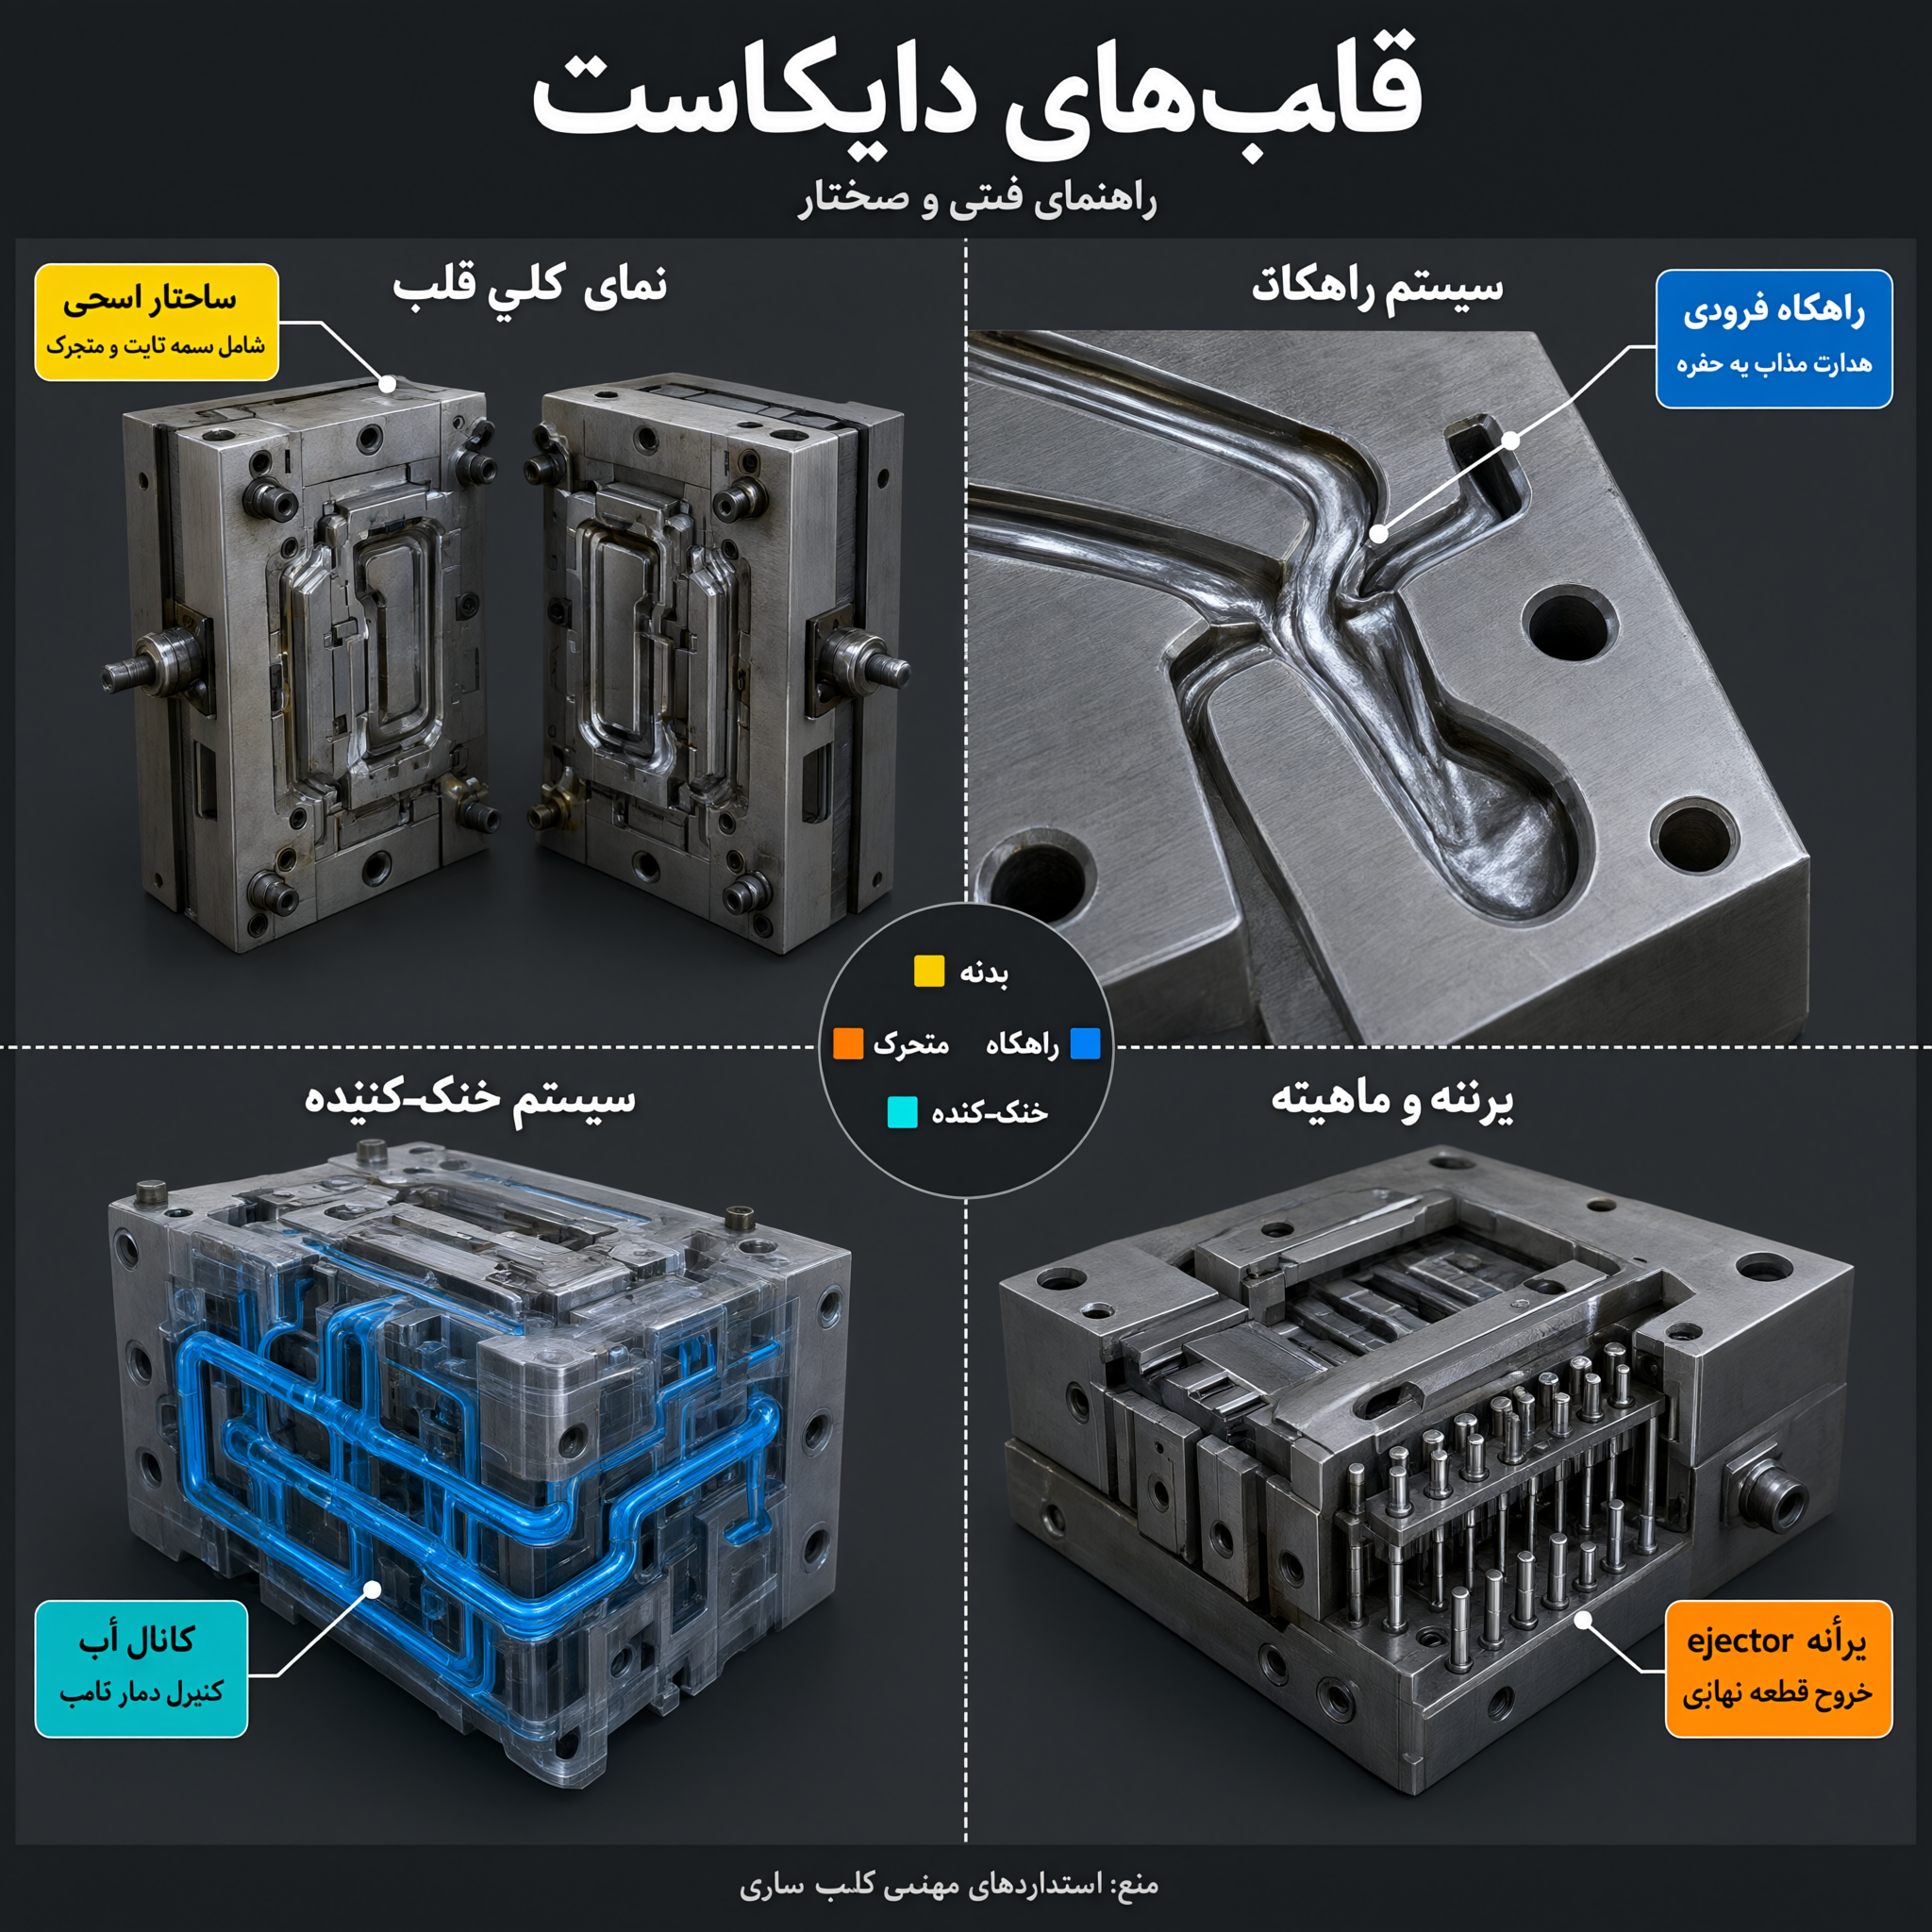
امروزه نرم افزارهای زیادی برای طراحی سه بعدی یک شی ساخته شده است اما اگر به طور کلی طراحان از دو برنامه CATIA و IMOLD در این حوزه بیشترین استفاده را میبرند.
ساخت و طراحی انواع قالب
ما در زمینه ساخت و طراحی انواع قالبهای صنعتی از جمله قالبهای تزریق پلاستیک، دایکاست، سنبه و ماتریس و قالبهای بادی، آماده ارائه خدمات حرفهای هستیم. با بهرهگیری از دستگاههای پیشرفته و بروز در صنعت قالبسازی و استفاده از تیمی متخصص و باتجربه، خدماتی نظیر طراحی و ساخت قالبهای باکیفیت، مشاوره در تولید قطعات صنعتی، فرز CNC، برش وایرکات و مهندسی معکوس ارائه میدهیم.
همچنین تولید و مونتاژ انواع قطعات پلاستیکی، فلزی و آلومینیومی بخشی از خدمات ما میباشد. هدف ما ارائه محصولاتی با بالاترین کیفیت و تطابق با نیاز مشتریان است. تجربه و دانش فنی ما در کنار تجهیزات مدرن، ساخت انواع قالب را به فرآیندی سریع و دقیق تبدیل کرده است تا در رقابت صنعتی، پیشرو باشید.
قالب پرس
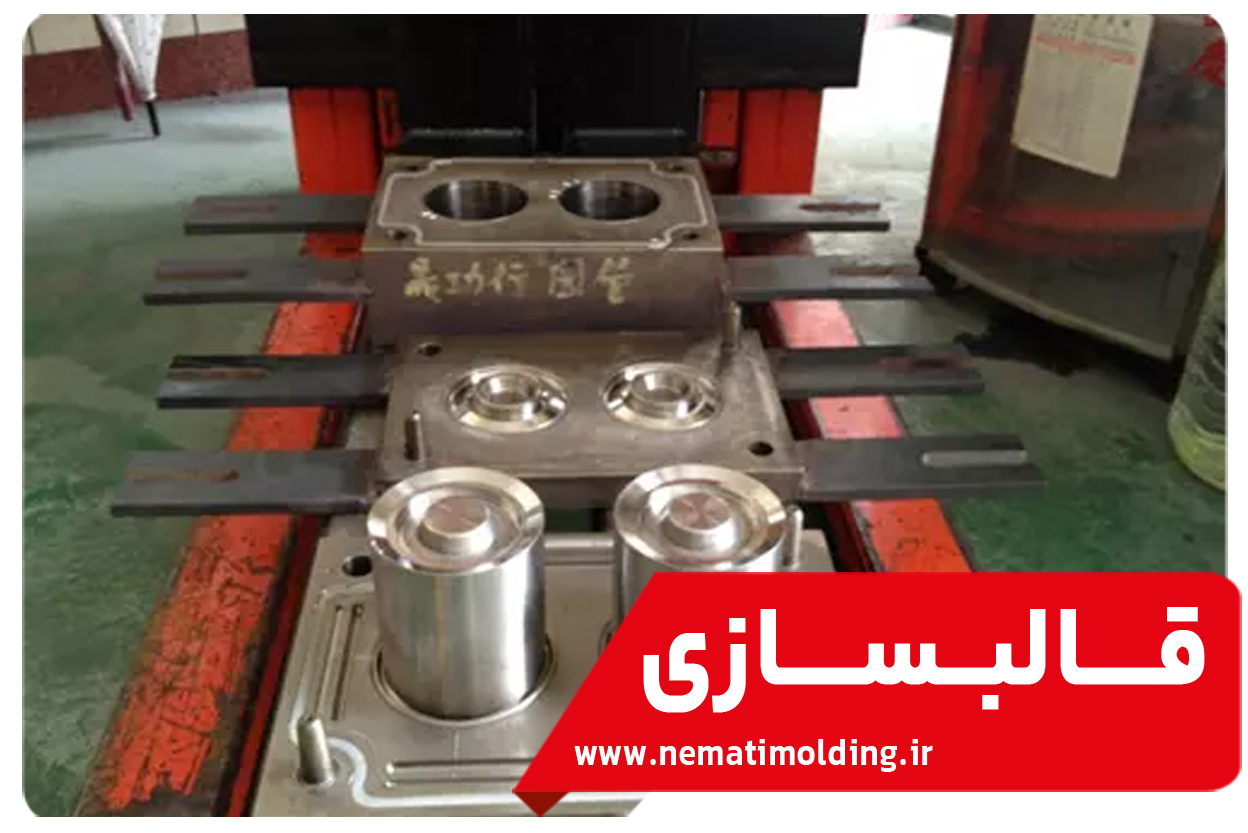
یکی دیگر از قالب های تولیدشده در کشور که در موارد زیادی از آن استفاده میشود قالب پرس است که جنس این قالب نیز از فولاد میباشد و دوام بالایی دارد. از قالب پرس میتوان مدت زیادی استفاده کرد و این قالب بدون هیچ عیب و ایرادی به شکل اولیه باقی میماند و مقاومت آن تا حدی است که میتوان بسیاری از قطعات را در مدت کوتاهی از طریق این قالب ساخت. یکی از مزیتهایی که قالب پرس دارد قابلیت کشیدن قطعات میباشد و برای قطعاتی که در آنها عملیات کشش و فرم دهی با جزئیات بسیار بالا انجام میشود از قالب پرس استفاده میشود.
فولاد مورد استفاده برای تولید قالب ها باید درصد خلوص بالایی داشته باشند و کیفیت این قالبها فقط بستگی به مواد اولیه و نوع ساخت آنها است تا بتوانند کیفیت خوبی داشته باشند و مدت زیادی قابل استفاده باشند.
انواع قالب سازی صنعتی
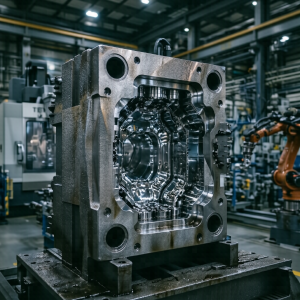
با در دست داشتن قالب صنعتی می توانید به تولید قطعه، به تعداد انبوه بپردازید. این قالب های صنعتی طبق نیاز مشتری طراحی و ساخته می شوند. البته مرحله ساختن قالب صنعتی بر پایه روش تولید قطعه است. که در پی آن قالب صنعتی به انواع مختلف دیده و در بازار عرضه می شود. قالب تزریق پلاستیک، قالب ریخته گری، قالب آهنگری و قالب پرس از جمله انواع قالب سازی صنعتی به شمار می روند. تولید قطعه در قالب ریخته گری از نامش پیداست و چون عمل ریخته گری بر روی جنس های گوناگون بازدهی متفاوتی دارد، خود به انواع قالب دایکاست، قالب ماسه ای و قالب ریژه تقسیم می گردد. در قالب های ریخته گری روش هر کدام متفاوت از دیگری است. در نهایت باید گفت که نوع قالب تزریق پلاستیک توانسته است بیش ترین جایگاه را در صنعت به خود اختصاص دهد و از آن بتوان به عنوان مهم ترین نوع قالب صنعتی یاد کرد.
مواد اولیه برای قالب سازی
برای قالب سازی باید از مواد اولیه بسیار مرغوب استفاده شود زیرا در حین ساخت قطعات و تولید آنها نباید قالبها دچار مشکل شوند و اگر به هر دلیلی ترکخورده و یا بشکنند موجب میشود که از نظر مالی خسارتهای زیادی برای تولیدکننده به وجود آورد که اصلاً بهصرفه نیست و انگاری به ضرر تولیدکننده میباشد. در این مواقع هم تولید به زمان دیگر موکول میشود و هم مواد بسیاری از بین میرود که باید دوباره موادی را جایگزین آنها کنند. برخی از موادی که برای تولید قطعات استفاده میشوند بسیار گرانقیمت بوده و به همین دلیل باید حتماً از قالبهایی استفاده کنند که کیفیت بسیار بالایی داشته و با اطمینان کامل، مواد اولیه را درون قالبها قرار دهند.
به همین دلیل است که قالبسازی اهمیت زیادی پیدا کرده چون هم میتواند باعث سود دهی و رشد شرکت شود و هم به دلایل زیادی باعث ضرروزیان میشوند بنابراین تولید قالبها باید با طراحی دقیق انجام شود و اینکه مهندس بتواند تمامی جزئیات را وارد نرمافزار کند به دقت و سواد بالایی نیاز دارد.
معرفی فرایند ساخت قالب و قالب سازی
تقریبا تا چند دهه قبل استفاده از وسایل پلاستیکی بین مردم، بسیار مرسوم نبود. یعنی در گذشته اکثر وسیلهها یا فلزی بودن و یا چوبی. به همین دلیل هم، اکثر کارهای آنتیک و بسیار قدیمی از جنس چوب و یا فلز هستند. اما با گذشت زمان، پلاستیک وارد صنعت شده و استفادههای بسیار زیادی از آن شد. شاید هیچ کس حتی فکرش را هم نمیکرد که به مرور زمان بیشتر وسایل خانگی و حتی کاربردیمان پلاستیکی باشد. ما میتوانیم این موضوع را به وضوح در نوشابههای گازدار شاهد باشیم. چرا که شرکتهای کوکاکولا و یا پپسی قدمت بسیار زیادی داشته و در ابتدای فعالیتشان از ظروف شیشهای استفاده میکردند، اما امروزه همگی از بطریهای پلاستیکی برای فروش محصولاتشان استفاده میکنند.
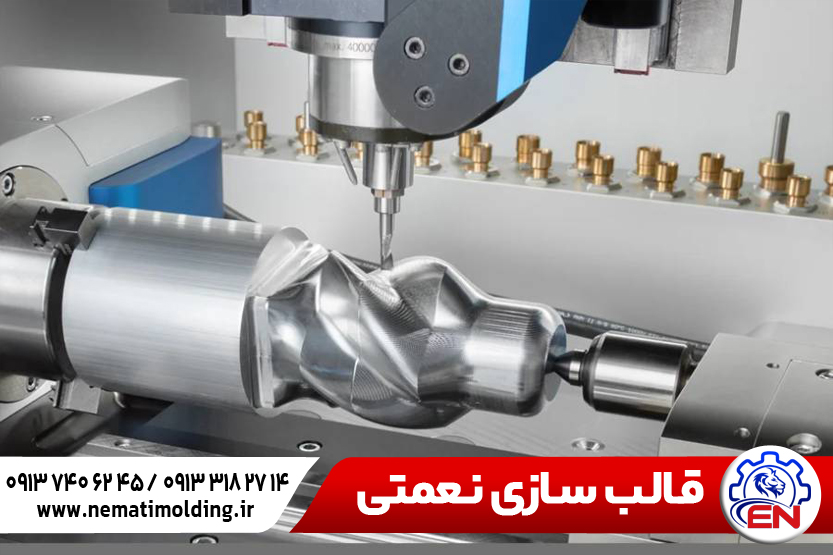
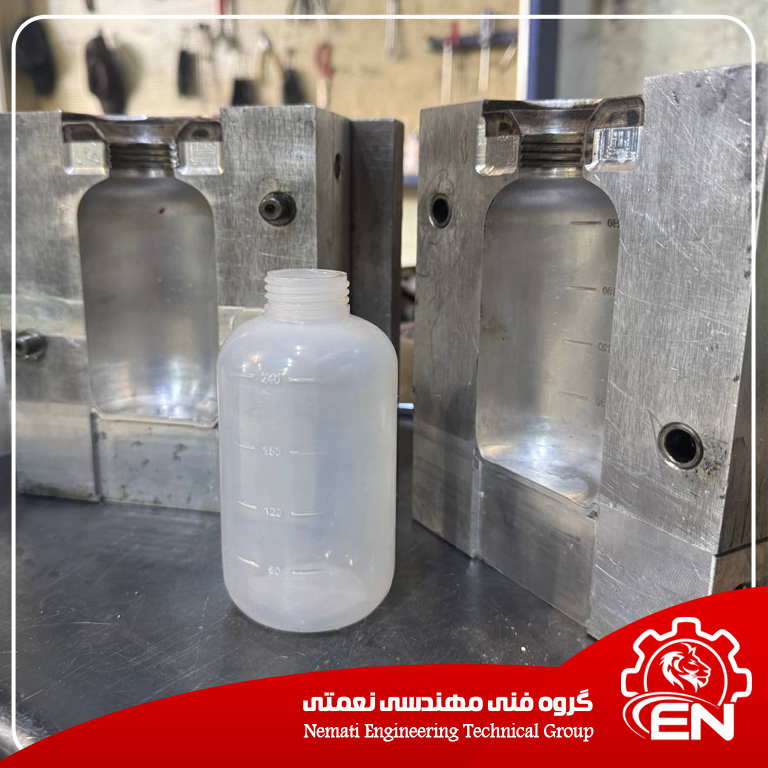
در واقع بطریهای پلاستیکی و هر چیزی که از این جنس ساخته شده باشد، از طریق قالبگیری و تزریق پلاستیک تولید میشوند. امروزه با استفاده از روش تزریق پلاستیک، میتوان صندلیهای پلاستیکی، اسباببازی، قطعات ضروری لوازم الکترونیکی و… را تولید کرد. همانطور که میدانید فرایند تولید این لوازم پلاستیکی به روش تزریق پلاستیک مذاب است که به آن ترموپلاست گفته میشود. بدین شکل که ترموپلاست وارد برخی منافذ شده و سپس وارد قالب مخصوص میشود. این قالب معمولا دو جزئی است و بازو بسته میشود. یعنی پس از این که کار ترموپلاست از طریق منافذ مخصوص وارد قالب شود، سرد شده و به حالت جامد در میآید. قالب با باز شدن محصول نهایی را به بیرون محفظه هدایت کرده تا بتوان قطعات را سریعا جمعآوری کرد.
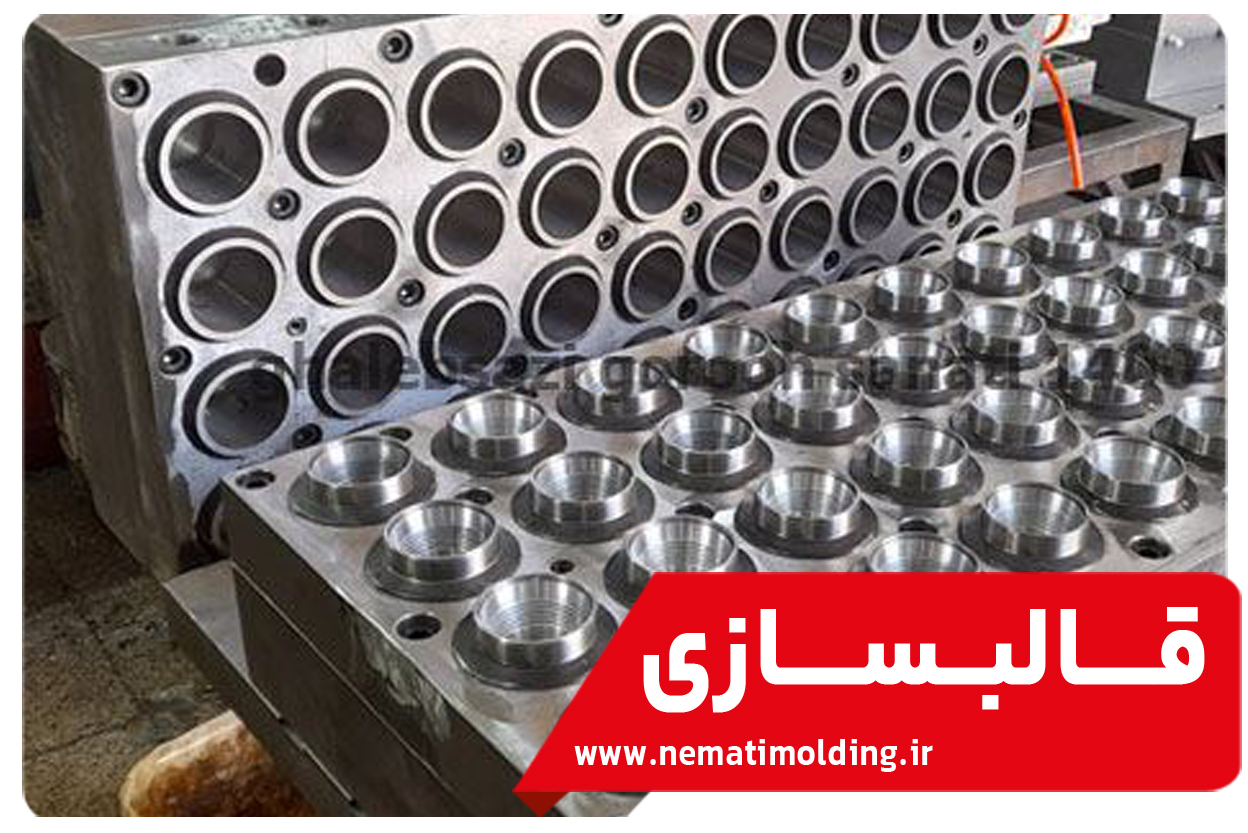
فرایند قالب سازی چگونه است؟
حالا ممکن است بسیاری از افراد قصد تولید برخی قطعات جدید را داشته باشند. چرا که ممکن است بنا به دلایل مختلف، شرکتها بر حسب نیازهای جدیدشان، قطعات تازهتری را بخواهند تولید کنند. در چنین شرایطی قالبسازان باید بر اساس ویژگیهایی که قطعات جدید دارند، اقدام به ساخت قالب کنند. پس از آن، به محض این که قالب جدید در دستگاه مخصوص قرار بگیرد، به راحتی میتوان با تزریق پلاستیک، به روشی که در بالا توضیح داده شد، قطعات جدیدتری تولید کرد. اما بحث اصلی اینجاست که قالبسازی کار راحتی نبوده و نیاز به افراد متخصص و کاملا حرفهای، برای طراحی دارد. ما در اینجا فرایند قالبسازی را به طور مفصل برایتان توضیح خواهیم داد.
هماهنگیهای لازم قبل از طراحی قالب
در واقع همه چیز از یک نیاز شروع میشود! یعنی نیاز مشتری برای طراحی قالب خاص جهت تولید قطعات پلاستیکی که در نظر دارد. حالا بدون شک، مشتری انتظاراتی از قطعات جدیدی که میخواهد تولید کند، دارد. این که قطعات جدید مدنظر مشتری باید دقیقا چه ویژگیهایی داشته باشد، نکات بسیار مهمی هستند که کارشناسان طراحی قالب، باید از آنها مطلع گردند. بدین شکل که معمولا قبل از عقد قرارداد و یا آغاز ساخت قالب طی جلسهای، ویژگیهای قالبی که مشتری در نظر دارد به طور کاملا دقیق بررسی میگردد. سپس طراحان قالب ممکن است سوالات دیگری را راجع به مواد پلاستیک مورد نظر، ضخامت، اندازه، استحکام، انعطافپذیری و یا حتی دستگاه تزریق پلاستیک مورد نیاز … بپرسند تا به طور دقیق قالبی که کاملا مناسب قطعات مشتری است را تولید کنند. پس از آن، پروژهی ساخت قالب میتواند توسط طراحان شروع شود.
ساخت سه بعدی قالب توسط نرمافزار
پس از این که مشتری و طراحان قالب، به نتیجهی نهایی رسیدند، اولین مرحله یا همان طراحی سه بعدی قالب آغاز میگردد. ممکن است در شرایط خاصی، مشتری یک قالب مشابه داشته باشد که بخواهد با ایجاد برخی تغییرات در آن، قالبی دیگر تولید شود. در اینجا دیگر نیازی به طراحی صفر تا صد قالب وجود نخواهد داشت. چرا که میتوان با اسکن کردن سهبعدی آن، تغییرات مورد نظر را در قالب جدید ایجاد کرد و آن را تبدیل به یک محصول تازهتر کرد. اما در شرایطی که ایدهی قالب کاملا نو بوده و هیچ طرح مشابهی برایش وجود نداشته باشد، طراحان قالب شروع به طراحی آن، از صفر تا صد خواهند کرد. این طراحی توسط برخی نرمافزارها نظیر Mold flow، solidwork، autodesk و IMOLD انجام میشود که حساسیت و دقت بسیار بالایی دارند. یعنی طراحی قالب توسط این نرمافزارها با دقت چند صدم میلیمتر انجام شده و هیچ چیزی به طور تقریبی در آن، شکل نمیگیرد.
یکی دیگر از نرمافزارهای بسیار حرفهای برای طراحی قالب، Catia نام دارد که کار کردن با آن نیاز به تخصص و مهارت بسیار بالایی دارد.
چرا که ابزار بسیار متنوع و پیچیدهای را در اختیار طراحان قرار میدهد، اما نتیجه نهایی بسیار حرفهایتر و باکیفیتتر از سایر نرمافزارها خواهد بود. معمولا از این نرمافزار برای طراحی قطعاتی که دقت، ظرافت و اهمیت بسیار بالایی دارند، استفاده میگردد.
اما چیزی که در طراحی قالب اهمیت بسیار بالایی دارد، بحث طراحی حفره است. چرا که طراحان باید حتما حفره را به طور کاملا دقیق و صدم میلیمتری طراحی کرده تا قالب هنگام قرار گرفتن در روی دستگاه دچار هیچ مشکلی نشود و فرایند تزریق ترموپلاست یا همان پلاستیک ذوب شده به داخل آن، بدون هیچ گونه مشکلی انجام شود.
پرینت سهبعدی برای محکمکاری!
همه چیز به طراحی توسط نرمافزار ختم نمیشود! چرا که برای اطمینان حاصل کردن از درست بودن قالب باید یک محصول سهبعدی واقعی از آن داشته باشیم. تمام این کارها برای درست بودن صد در صدی فرایند نهایی انجام میگیرد.
چرا که ما در ساخت قالب تزریق پلاستیک فرصت آزمون خطا کردن بیش از حد نخواهیم داشت و باید قبل از تولید نهایی آن، تمام آزمون خطاها را انجام داده باشیم. به همین دلیل میتوانیم بگوییم که پرینت سهبعدی نقش بسزایی در اطمینان حاصل کردن از درست بودن قالب و محصول نهایی خواهد داشت.
چرا که در بحث طراحی قالب، همه چیز بر اساس مشخصات دقیقی که مشتری تحویل طراح قالب میدهد انجام میگیرد.
حالا در اینجا ممکن است خطاهای ناچیز و بسیار جزئی وجود داشته باشد که حتی خود مشتری از آن اطلاع خاصی ندارد.
در چنین شرایطی با استفاده از پرینت سهبعدی، محصولی که به نوعی ماکت قالب نهایی است در اختیار مشتری قرار میگیرد. مشتری با تست کردن ماکت قالب، ایرادها و جزئیات دقیق آن را بررسی کرده و تمام تغییراتی که قرار است روی آن اعمال شود
را به طراح قالب منتقل میکند. طراح قالب هم با بررسی بیشتر و اعمال تغییرات روی طراحی محصول، فرایند نهایی را به ثبت میرساند. در اینجا ممکن است به دلیل بالا بودن حساسیت کار، چند بار پرینت سه بعدی انجام شود تا مرحله نهایی به تایید کامل مشتری برسد. پس از آن، میتوان با خیال راحت قالب را تولید کرد.
طراحی سایر قطعات قالب
با این که در بالا گفتیم طراحی حفرهی قالب بسیار حساس است و نیاز به دقت بالایی دارد، اما طراحی قالب فقط به حفره و یا شکل بیرونی آن ختم نمیشود. یک قالب اجزای مختلف و متفاوتی دارد که میتوان به پل، کفشک، راهگاه، صفحه و میل پران، بوش اسپرو، رینگی، میله راهنما و… اشاره کرد.
هر کدام از این قطعات نیاز به طراحی کاملا دقیق دارند تا هیچ ایرادی در قالب به وجود نیاید. به خاطر این که مواردی نظیر جداسازی پلاستیک، کنترل مسیر ورود پلاستیک مذاب، کنترل دما، اجزای کنترل فشار، سیستم جداسازی قطعه از قالب و همچنین اتصال حفرههای اصلی به هم باید به طور کاملا دقیق محاسبه و طراحی شوند.
به همین دلیل است که میگوییم کار طراحی قالب بسیار تخصصی بوده و نیاز به دانش و مهارت بسیار بالایی دارد. در واقع چنین میتوان گفت که پشت یک قالب نهایی که سریعا به دست مشتری میرسد، ساعتها زمان و زحمت صرف شده تا همه چیز بدون کوچکترین ایراد انجام شود و نتیجه نهایی هم دقیقا همانی باشد که مشتری به آن نیاز دارد.
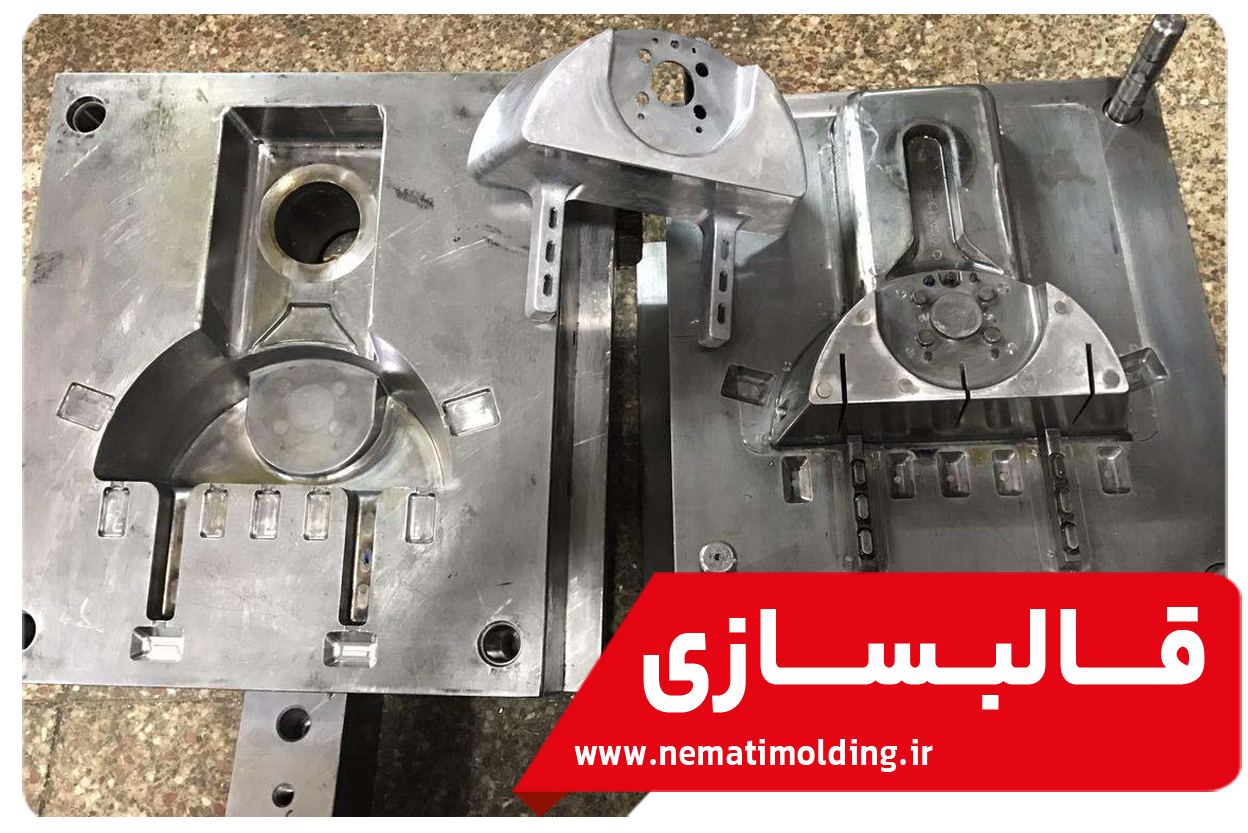
مرحله ماشینکاری فرز cnc
ماشینکاری فرز CNC یکی از مهمترین مراحلیست که در آن قالب به طور رسمی وارد فرایند تولید میشود. یعنی تمام تلاشها و ساعتها فکر و طراحی دقیق و صدم میلیمتری حالا وارد مرحله عمل شده و محصول نهایی تولید میگردد. اما ماشین کاری خودش دارای سه مرحلهی متفاوت است که شامل موارد زیر میشوند:
- ماشینکاری اولیه یا خشنکاری (Rough)
- ماشینکاری ثانویه یا میانی (Semi-Finish)
- ماشینکاری یا پرداخت نهایی (Finish)
در مرحلهی ماشین کاری، علاوه بر سه مواردی که در بالا اشاره کردیم، ممکن است فرایند دیگری هم انجام شوند. برای مثال، در برخی قطعات خاص و در موارد نادر ممکن است عملیات حرارتی پس از خشنکاری انجام شود. در مواردی دیگر برای این که قالب گوشههای تیز داشته باشد، قالبسازان از دستگاه اسپارک و یا EDM برای این کار استفاده میکنند.
مرحله فرزکاری با استفاده از دستگاه CNC
مهمترین مرحلهای که باعث شکلگیری قالب میشود، فرزکاری با استفاده از دستگاه CNC است. جالب است بدانید که در این مراحل کل روند ساخت قالب از کل به جز شکل میگیرد. یعنی در ابتدا به کمک نقشهای که از قبل توسط نرمافزارها خلق شده، طرح کلی روی قالب که معمولا از جنس فولاد است، فرزکاری میشود. در مرحله اول از آنجایی که اولویت اول ظرافت نبوده و بیشتر هدف درآوردن شکل کلی قالب است
، به آن خشن کاری گفته میشود. در مرحلهی خشن کاری از ابزار الماسی بزرگتر برای فرزکاری قالب استفاده میشود. چرا که در این مرحله نیاز به قدرت زیادی برای کندهکاری در مقیاس بزرگتر وجود دارد. اما به مرور از الماسهای کوچکتر و کوچکتر برای ظریفکاری و یا همان پرداخت نهایی استفاده میشود.
چرا که بسیاری از نقاط قالب نیاز به ظرافت بیشتری برای فرزکاری دارد. در چنین شرایطی نمیتوان از ابزارهای بزرگتر استفاده کرد. به خاطر این که ریسک خراب شدن قطعه بسیار بالا میرود. از طرفی دیگر، در بالا هم اشاره کردیم که طراحی قالب نه تنها میلیمتری بلکه به شکل صدم میلیمتر انجام میشود و حساسیت بسیار بالایی دارد. در نتیجه طبیعیست که از ابزارهای مناسب برای زاویه و یا فرزکاریهای ظریفترِ میلیمتری استفاده شود تا نتیجه مطلوب و کاملا دقیق بر حسب نقشهای که کشیده شده است حاصل شود.
مرحله مونتاژ کردن قطعات قالب
در بالا به این موضوع اشاره کردیم که یک قالب از قطعات مجزایی تشکیل شده است که ساخت هر کدام نیاز به محاسبات و دقت بسیار بالایی دارد. حالا تمامی فرایندی که در بالا توضیح دادیم روی قطعات متعدد قالب انجام میشود. یعنی بحث قالب سازی تزریق پلاستیک با قالب سازی جواهرات و… کاملا متفاوت است که در آنها ما یک قالب واحد و یکتکه داریم که فلزات مختلف پس از آب شدن داخل قالب ریخته شده و سپس از آن خارج میشوند. بلکه در این نوع قالب، قطعات متعددی که از توسط دستگاه CNC ساخته میشوند باید ابتدا به خوبی پولیش شده و سپس روی هم سوار شده و تبدیل به یک محصول واحد گردند. در نهایت، قالب مونتاژ شده میتواند پس از تست نهایی تحویل و مورد بهرهبرداری قرار بگیرد.
مرحله نهایی، تست آخر
معمولا به ندرت پیش میآید قطعهای که با دقت طراحی شده باشد و از آن پرینت سهبعدی در اختیار مشتری و طراحان قرار گرفته، دچار ایراد شده و لازم شود که از نو قالب درست طراحی گردد.
چرا که در بالا هم توضیح دادیم فرایند ساخت قالب کار ساده و یا ارزانقیمتی نبوده و باید با دقت و حساسیت بالایی انجام شود.
اما باز هم پس از مونتاژ کردن قطعات مختلف قالب روی یکدیگر محض اطمینان روی قالب بازرسیهای تخصصی انجام میشود تا قطعه بدون کوچکترین مشکلی به مشتری تحویل داده شود.
در چنین شرایطی ممکن است تغییرات کوچکی در مونتاژ کردن و یا تغییر جایگاه قالب در دستگاه انجام شود تا بتوان به نتیجه دلخواه رسید.
یعنی تست کردن نهایی مبنی بر رد کردن قطعه و یا بازسازی آن نیست. بلکه به نوعی تنظیم نهایی آن برای نتیجه بهتر و عالیتر است.
کلام آخر
ما در این مقاله به مراحل مختلف قالبسازی برای تزریق پلاستیک اشاره کردیم تا بتوانید با مراحل مختلف آن آشنا شوید. همانطور که توضیح دادیم این موضوع کاملا تخصصی بوده و هرگز کسی نمیتواند چنین فرایندی که نیاز به دانش مهندسی و محاسبات بسیار دقیق و پیچیده دارد را به صورت تجربی یاد بگیرد.
در نتیجه قالبهایی که ساخته میشوند توسط بهترین و زبدهترین افراد انجام میشوند تا بالاترین بازده و پایینترین ایراد را داشته باشند. در نهایت باید بگوییم که تمام قطعات پلاستیکی که ما در جهان پیرامونمان میبینیم با دقت و زحمت بسیار زیادی ساخته شدهاند. برای تولید یک صندلی پلاستیکی ساده، ساعتها زمان برای طراحی قالب آن صرف شده و هزینه و زحمت بسیاری برای ساخت قالب آن شکل گرفته است تا مورد استفادهی ما قرار بگیرد.
قالب لاستیک
قالب گیری فشرده سازی لاستیک به عنوان یک فرآیند تولید محوری ظاهر شده است که به دلیل توانایی آن در دستیابی به دقت و دوام استثنایی مشهور است.
این تکنیک مزایای بی شماری را ارائه می دهد که آن را برای تولید قطعات لاستیکی با کیفیت بالا که در بسیاری از صنایع ضروری هستند ضروری می کند.
چه در تجهیزات خودرو، هوافضا یا صنعتی، قالبگیری فشردهسازی لاستیکی سازگاری و قابلیت اطمینان مورد نیاز برای برآورده کردن الزامات عملکرد دقیق را فراهم میکند.
تطبیق پذیری آن در کار با ترکیبات مختلف لاستیکی، همراه با توانایی ایجاد قطعات پیچیده و بادوام، قالب گیری فشرده سازی لاستیک را به عنوان سنگ بنای شیوه های تولید مدرن قرار می دهد.
روش کششی قالب لاستیک
روش کششی یکی از روش های متداول پخت لاستیک بود و از دو محور عمودی و افقی برای تولید محصول توسط قالب انجام می شود. کشش قالب باعث تولید ظروف مستحکم شده و درنتیجه سختی محصول را افزایش می دهد. وزن ماده اولیه نسبت به سایر روش ها کمتر بوده و برای تولید ظروف یکبار مصرف استفاده می شود.
می توانیم به عنوان مثال به تولید ظروف نوشابه و انواع آب میوه اشاره نماییم. در نظر داشته باشید ساخت قالب بادی به روش کششی در دو دسته یک مرحله ای و دو مرحله ای انجام می شود.در ادامه بیشتر با انواع قالب لاستیک آشنا خواهیم شد
روش یک مرحله ای انواع قالب لاستیک
در روش یک مرحله مانند روش فشاری بوده که از دستگاه اکسترودر استفاده می شود. در نتیجه ماده به سرعت خنک شده و طرح اولیه جسم مورد نظر شکل می گیرد. در ادامه دوباره حرارت می دهند تا در قالب اصلی فرم دهی شود. ماده اولیه با حرارت منبسط شده و از دو سمت طولی و عرضی کشش مورد نیاز انجام می شود. میزان کشش به ضخامت و طرح دلخواه مشتری بستگی خواهد داشت.
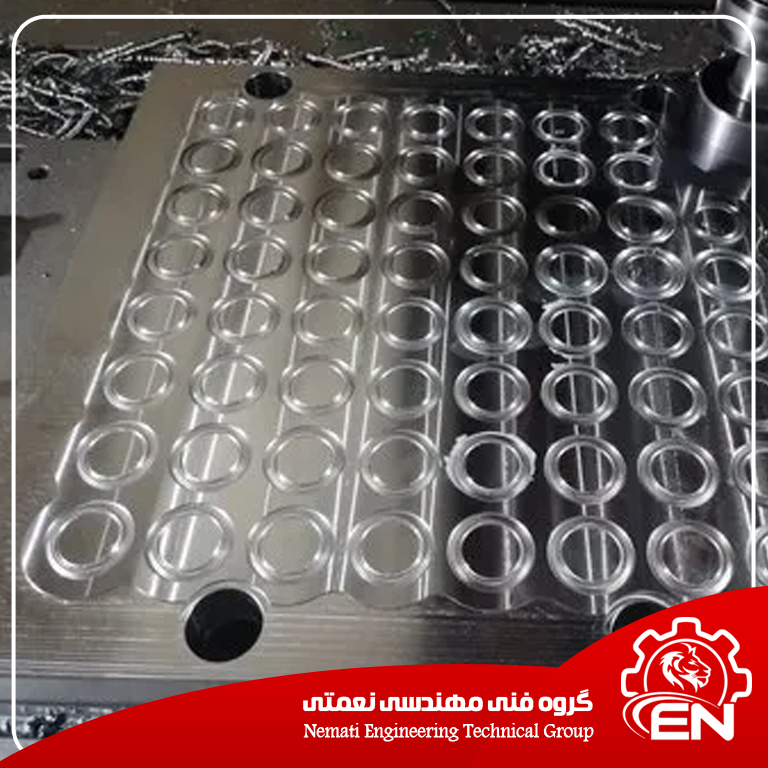
روش تزریقی پخت لاستیک
یکی دیگر از روش های انواع قالب لاستیک روش تزریقی که بیشتر برای تولید ظروف کوچک تر استفاده می شود. تولید قالب این روش نیاز به هزینه اضافی ندارد. قالب سازی به روش تزریقی دارای سه مرحله بوده که در مرحله اول مواد ذوب شده به داخل حفره قالب ارسال می شود. قالب مواد مذاب را به شکل لوله باریکی تبدیل می کند.
در مرحله دوم میله توخالی شده و هوا از همان میله تزریق می شود که این فرآیند باعث فرم دهی به میله تزریق می شود. در نتیجه فرم شکل قالب نهایی خود را تبدیل می شود. در آخر فرم به محل دیگری ارسال شده و از ماشین خارج می شود که تبدیل به محصول نهایی می شود.
روش فشاری پخت لاستیک
از این روش می توانیم برای تولید انواع اشکال و ظروف استفاده نماییم و یکی از انواع قالب لاستیک است. از این روش پخت بیشتر برای متریال های کوچک استفاده می شود. روش فشاری پخت لاستیک جز روش های مقرون به صرفه بوده و نیاز به هزینه و زمان کمتری نسبت به روش های دیگر است. در هر ساعت می توان تعداد بیشتری تولید نمایید. در نظر داشته باشید روش فشاری پخت لاستیک معایبی نیز دارد که می توانیم به کنترل محدود بر روی ضخامت دیواره، نرخ ضایعات بالا، مشکلات اصلاح و برش پلاستیک های اضافه اشاره نماییم.
سنبه ماتریس چیست ؟
روش پخت سیلیکونی
قالب های لاستیک سیلیکونی هزینه کمتری نسبت به روش های دیگر قالب های پلاستیکی داشته و تکنولوژی ساخت جدید تری نسبت به انواع قالب لاستیک دارد. در این روش ابتدا قالب گرم می شود که برای سیلیکون ها ۲۰۰ درجه و برای انواع لاستیک ها ۱۲۰ درجه گرما مورد نیاز است. لاستیک یا سیلیکون مورد نیاز به صورت لقمه ای یا نواری در محفظه تزریق قرار می گیرد.
برای این کار باید به صورت تحت فشار به شکل قالب ساخته شود. در این صورت با توجه به گرمای متریال مورد نظر قطعه لاستیکی یا سیلیکونی فرم گرفته شده و ساخته می شود. . اگر قصد سفارش انواع قالب های ریختگری، تزریق پلاستیک و غیره را دارید، می توانید از خدمات مشاوره ای سایت دقیق سازان استفاده نمایید
ساخت انواع قالب لاستیک
سیلیکون یکی از مواد مورد نیاز برای قالب لاستیکی بود و می توانید برای تولید قالب های غذایی، پزشکی، دارویی و غیره مورد استفاده قرار دهید. با توجه به فرایند های تولید و ساخت قالب، مقرون به صرفه بوده و میزان سلامتی آن نسبت به روش های تولید دیگر بیشتر است.
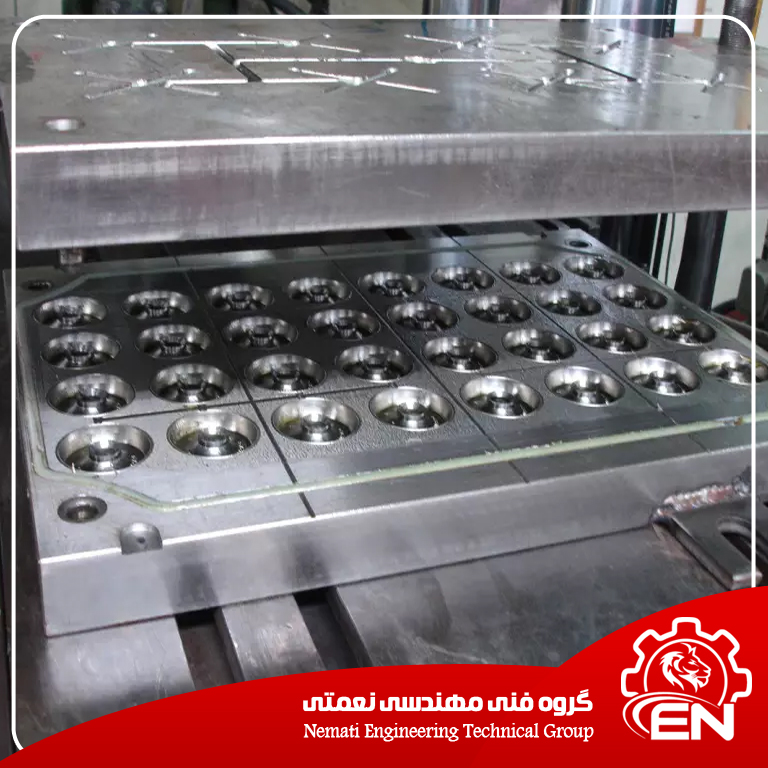
انواع قالب لاستیک
قالب لاستیک فشاری
قالب لاستیک فشاری ساده، که از دو کفه ساخته شده و لاستیک خام مستقیما در محفظه یا کویته قالب لاستیک قرارداده می شود و لاستیک تحت فشار و حرارت دو نیمه قالب شکل گرفته و پخته می شود.
در این نوع قالب لاستیک قطعه شکل گرفته معمولا پلیسه ضخیم تری دارد و برای تولید قطعات حساس و با پلیسه کم مناسب نیست.
ولی حسن آن این است که بعد از جدا شدن دونیمه ، قطعه لاستیکی و مازاد باهم از قالب خارج می گردد. در ضمن میتوانید برای سوالات بیشتر به قسمت سوالات متداول قالب لاستیک سایت مراجعه بفرمایید.
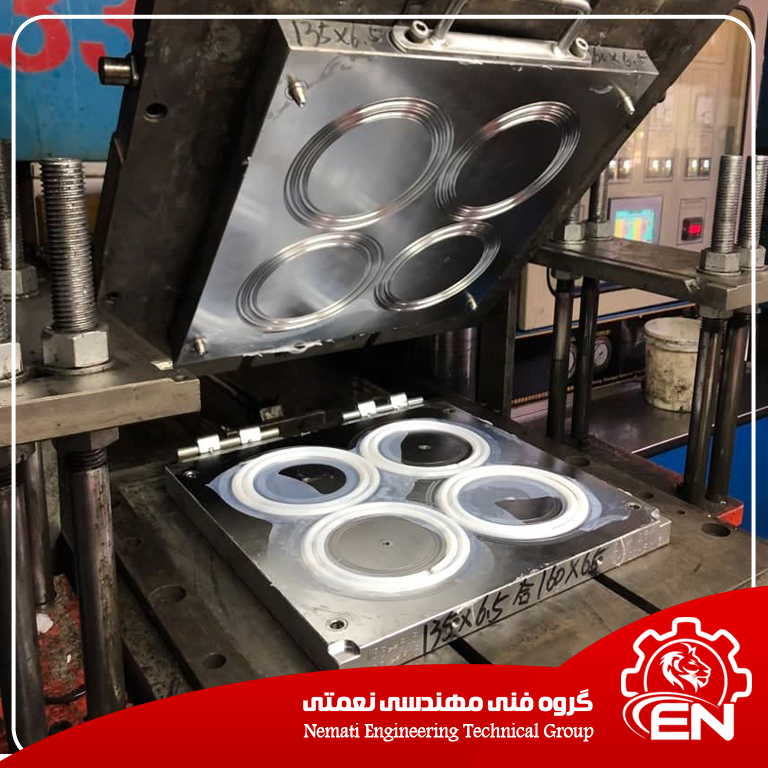
از این نگه دارنده لاستیکی در پالتهای خودروسازی سایپا برای جابجایی شیشه های خودرو بین سالن ها استفاده میگردد، که جنس آن از لاستیک مصنوعی ساده و ارزان قیمت می باشد.
همچنین قالب لاستیک که با آن قطعه نگه دارنده تولید شده است بصورت چهار کویته در بالا نمایش داده شده است.
قالب لاستیک نیمه انتقالی است.
که در این نوع قالب لاستیک از سه قسمت ساخته می شود.
حفره اصلی قالب لاستیک انتقالی بین قسمت پایین و قسمت میانی طراحی و تعبیه می گردد.
قسمت پایین و قسمت وسط بدون مواد روی هم قرار گرفته و بسادگی جفت می شوند و سپس ماده خام در محفظه بالای قسمت دوم (یا همان قطعه میانی ) قرارگرفته و توسط قسمت سوم یا سنبه فشار که به شکل سنبه است تحت فشار قرار گرفته و از سوراخهای کوچک کف محفظه به داخل محفظه اصلی تزریق می گردد.
در این قالب لاستیک نیمه انتقالی قطعات لاستیکی تولید شده حداقل پلیسه را داشته و دقت ابعادی دقیق تری بدست می دهد.
برای ساخت قطعات از انواع لاستیک مانند پلی بوتادین و کائو چو و لاستیک سیلیکون می توان از این روش استفاده نمود.
این روش بخصوص برای قطعات دارای ماهیچه مناسب است.
در این روش قسمت محفظه اصلی معمولا اگر درست طراحی شده باشد و پرس کار بی دقیتی نکند دچار آسیب نمی شود.
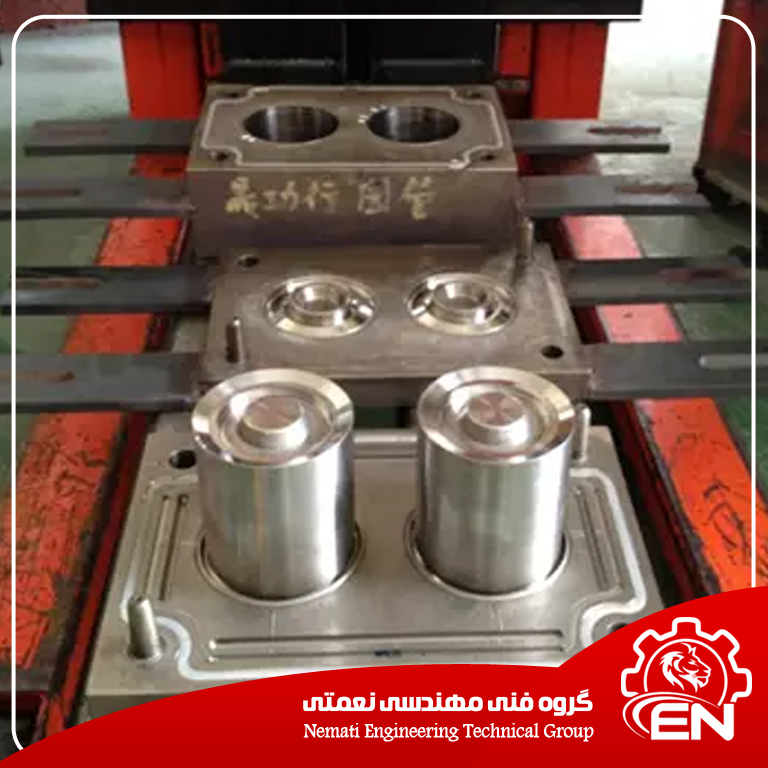
ایراد قالب لاستیک انتقالی در مشکل پاکسازی قسمت محفظه بارگیری پس از هر بار تزریق است و مشکل دوم جدا سازی سنبه از قسمت میانی است که اگر نسبت به هم فاصله کی داشته باشند دو قسمت به هم گیر می کنند و اگر فاصله بیشتر باشد کنترل فشار روی لاستیک سخت تر می شود.
از کاربرد های بی نظیری که لاستیک های سیلیکونی دارند میتوان به استفادهی از آنها در تولید انواع صفحه کلید اشاره کرد. صفحه کلیدهایی که با به کار بردن سیلیکون در تولید آنها بسیار بهینه تر خواهند بود .با افتخار گروه صنعتی تمکو با استفاده از مهندسانی ماهر و با تجربه از بزرگ ترین تولید کنندگان قالب های لاستیکی و سیلیکونی در کشور است. از این رو برای مطالعه در زمینه نحوه ساخت و تولید صفحه کلیدهای سیلیکونی میتوانید به اینجا مراجعه کنید.
قالب لاستیک نوع تزریق با دستگاه مخصوص تزریق لاستیک است.
نوع سوم قالب لاستیک نوع تزریق با دستگاه مخصوص تزریق لاستیک است که مشابه دستگاه تزریق پلاستیک با کمی تغییر در سیستم پیشگرم کردن ماده خام و تزریق و پخت انجام می شود.
روش تزریق لاستیک بخصوص برای تولید قطعات سیلیکونی مناسب است چون ماده خام سیلیکون قبل از حرارت دیدن هم برعکس ماده خام انواع لاستیک ها ی دوده خور نرم می باشد و نیازی به پیش حرارت دادن ندارد و براحتی در مسیرهای تزریق حرکت می کند و میتواند دیواره های بلند با ضخامت یک میل را هم پر نماید.
قالبهای لاستیک از فولاد آلیاژی گرم کار ساخته و در قسمت محفظه آبکاری کرم سخت می گردد تا هم قطعه زود تر آزاد گردد و هم قالب دیرتر تعییر شکل بدهد.
نحوه پخت مواد اولیه موجود در لاستیکها و نیز درسیلیکونها به صورت خام، دارای خواص پایینی هستند که در صنعت امکان استفاده از آن ها نیست، اما ترکییب آن با مواد افزودنی و پخت آن برای به وجود آمدن مخلوط یکنواخت و با ثبات، کاربردهای متعددی را برای آن ایجاد می کند.
موضوعی که بسیار حائز اهمیت می باشد.
زمان مناسب پخت این مواد هست. که با توجه به نوع ماده و افزودنیهای موجود در آن متفاوت می کند.
چون بعد از پخت لاستیک امکان شکل گیری مجدد نیست لازم است تا قبل ازتزریق و یا قالب گیری به اطلاعات مناسب و کافی در این مورد رسید. این زمان در فرایند تزریق و یا در فرآیند شکل گیری لاستیک در قالب بسیار مهم است.
و چون بعد از عمل پخت، ماده نمیتواند هیچ تغییر شکلی کند، عامل پخت باید در مرحله آخر بعد از اضافه کردن تمامی افزودنی های مورد نیاز اضافه شود.
مجموعه قالب پخت از یک بخش داخلی بنام پاترن (که گل و آج تایر بر روی آن ایجاد شده است) و یک زمینه نگهدارنده پاترن، بنام قالب پشتیبان تشکیل شده است.
بخار آب گرم بعنوان انرژی پخت، بطور مستقیم در فصل مشترک پاترن و قالب پشتیبان جریان داشته و بخش اعظمی از گرما از طریق پاترن به تایر خام می رسد تا پروسه ولکانیزاسیون پخت تایر صورت پذیرد.
کندانس شدن بخار آب در فصل مشترک و هجوم یونهای مهاجم به این منطقه و همچنین اتصال گالوانیکی پاترن با فولاد دشرایط مساعدی را برای جوانه زنی و رشد فیلم یکنواخت اکسید آلومینیوم بروری سطح داخلی پاترن فراهم می کند.
جداشدن این لایه محافظ از سطح آلیاژ مادر بوسیله تنش های موجود در سیستم مثل تنش های رشد حرارتی و مکانیکی شرایط مساعدی را برای رشد مجدد لایه دیگری فراهم می کند.
فعالیت متناوب این دو مکانیزم (رشد لایه و جدا شدن آن) تشکیل یک پوسته از اکسید آلومینیوم هیدراته (بوهمایت) می دهد.
این پوسته با تغییر در ابعاد قالب باعث کاهش عمر قالب و خارج شدن آن از خط تولید تایر می شود که علاوه بر هزینه بالای این قالب ها، باعث کاهش در تولید تایر میشود.
قالب لاستیک
روش کششی قالب لاستیک
روش کششی یکی از روش های متداول پخت لاستیک بود و از دو محور عمودی و افقی برای تولید محصول توسط قالب انجام می شود. کشش قالب باعث تولید ظروف مستحکم شده و درنتیجه سختی محصول را افزایش می دهد. وزن ماده اولیه نسبت به سایر روش ها کمتر بوده و برای تولید ظروف یکبار مصرف استفاده می شود.
می توانیم به عنوان مثال به تولید ظروف نوشابه و انواع آب میوه اشاره نماییم. در نظر داشته باشید ساخت قالب بادی به روش کششی در دو دسته یک مرحله ای و دو مرحله ای انجام می شود.در ادامه بیشتر با انواع قالب لاستیک آشنا خواهیم شد
روش یک مرحله ای انواع قالب لاستیک
در روش یک مرحله مانند روش فشاری بوده که از دستگاه اکسترودر استفاده می شود. در نتیجه ماده به سرعت خنک شده و طرح اولیه جسم مورد نظر شکل می گیرد. در ادامه دوباره حرارت می دهند تا در قالب اصلی فرم دهی شود. ماده اولیه با حرارت منبسط شده و از دو سمت طولی و عرضی کشش مورد نیاز انجام می شود. میزان کشش به ضخامت و طرح دلخواه مشتری بستگی خواهد داشت.
روش تزریقی پخت لاستیک
یکی دیگر از روش های انواع قالب لاستیک روش تزریقی که بیشتر برای تولید ظروف کوچک تر استفاده می شود. تولید قالب این روش نیاز به هزینه اضافی ندارد. قالب سازی به روش تزریقی دارای سه مرحله بوده که در مرحله اول مواد ذوب شده به داخل حفره قالب ارسال می شود. قالب مواد مذاب را به شکل لوله باریکی تبدیل می کند.
در مرحله دوم میله توخالی شده و هوا از همان میله تزریق می شود که این فرآیند باعث فرم دهی به میله تزریق می شود. در نتیجه فرم شکل قالب نهایی خود را تبدیل می شود. در آخر فرم به محل دیگری ارسال شده و از ماشین خارج می شود که تبدیل به محصول نهایی می شود.
روش فشاری پخت لاستیک
از این روش می توانیم برای تولید انواع اشکال و ظروف استفاده نماییم و یکی از انواع قالب لاستیک است. از این روش پخت بیشتر برای متریال های کوچک استفاده می شود. روش فشاری پخت لاستیک جز روش های مقرون به صرفه بوده و نیاز به هزینه و زمان کمتری نسبت به روش های دیگر است. در هر ساعت می توان تعداد بیشتری تولید نمایید. در نظر داشته باشید روش فشاری پخت لاستیک معایبی نیز دارد که می توانیم به کنترل محدود بر روی ضخامت دیواره، نرخ ضایعات بالا، مشکلات اصلاح و برش پلاستیک های اضافه اشاره نماییم.
سنبه ماتریس چیست ؟
روش پخت سیلیکونی
قالب های لاستیک سیلیکونی هزینه کمتری نسبت به روش های دیگر قالب های پلاستیکی داشته و تکنولوژی ساخت جدید تری نسبت به انواع قالب لاستیک دارد. در این روش ابتدا قالب گرم می شود که برای سیلیکون ها ۲۰۰ درجه و برای انواع لاستیک ها ۱۲۰ درجه گرما مورد نیاز است. لاستیک یا سیلیکون مورد نیاز به صورت لقمه ای یا نواری در محفظه تزریق قرار می گیرد.
برای این کار باید به صورت تحت فشار به شکل قالب ساخته شود. در این صورت با توجه به گرمای متریال مورد نظر قطعه لاستیکی یا سیلیکونی فرم گرفته شده و ساخته می شود. . اگر قصد سفارش انواع قالب های ریختگری، تزریق پلاستیک و غیره را دارید، می توانید از خدمات مشاوره ای سایت دقیق سازان استفاده نمایید
ساخت انواع قالب لاستیک
سیلیکون یکی از مواد مورد نیاز برای قالب لاستیکی بود و می توانید برای تولید قالب های غذایی، پزشکی، دارویی و غیره مورد استفاده قرار دهید. با توجه به فرایند های تولید و ساخت قالب، مقرون به صرفه بوده و میزان سلامتی آن نسبت به روش های تولید دیگر بیشتر است.
انواع قالب لاستیک
قالب لاستیک فشاری
قالب لاستیک فشاری ساده، که از دو کفه ساخته شده و لاستیک خام مستقیما در محفظه یا کویته قالب لاستیک قرارداده می شود و لاستیک تحت فشار و حرارت دو نیمه قالب شکل گرفته و پخته می شود.
در این نوع قالب لاستیک قطعه شکل گرفته معمولا پلیسه ضخیم تری دارد و برای تولید قطعات حساس و با پلیسه کم مناسب نیست.
ولی حسن آن این است که بعد از جدا شدن دونیمه ، قطعه لاستیکی و مازاد باهم از قالب خارج می گردد. در ضمن میتوانید برای سوالات بیشتر به قسمت سوالات متداول قالب لاستیک سایت مراجعه بفرمایید.
از این نگه دارنده لاستیکی در پالتهای خودروسازی سایپا برای جابجایی شیشه های خودرو بین سالن ها استفاده میگردد، که جنس آن از لاستیک مصنوعی ساده و ارزان قیمت می باشد.
همچنین قالب لاستیک که با آن قطعه نگه دارنده تولید شده است بصورت چهار کویته در بالا نمایش داده شده است.
قالب لاستیک نیمه انتقالی است.
که در این نوع قالب لاستیک از سه قسمت ساخته می شود.
حفره اصلی قالب لاستیک انتقالی بین قسمت پایین و قسمت میانی طراحی و تعبیه می گردد.
قسمت پایین و قسمت وسط بدون مواد روی هم قرار گرفته و بسادگی جفت می شوند و سپس ماده خام در محفظه بالای قسمت دوم (یا همان قطعه میانی ) قرارگرفته و توسط قسمت سوم یا سنبه فشار که به شکل سنبه است تحت فشار قرار گرفته و از سوراخهای کوچک کف محفظه به داخل محفظه اصلی تزریق می گردد.
در این قالب لاستیک نیمه انتقالی قطعات لاستیکی تولید شده حداقل پلیسه را داشته و دقت ابعادی دقیق تری بدست می دهد.
برای ساخت قطعات از انواع لاستیک مانند پلی بوتادین و کائو چو و لاستیک سیلیکون می توان از این روش استفاده نمود.
این روش بخصوص برای قطعات دارای ماهیچه مناسب است.
در این روش قسمت محفظه اصلی معمولا اگر درست طراحی شده باشد و پرس کار بی دقیتی نکند دچار آسیب نمی شود.
ایراد قالب لاستیک انتقالی در مشکل پاکسازی قسمت محفظه بارگیری پس از هر بار تزریق است و مشکل دوم جدا سازی سنبه از قسمت میانی است که اگر نسبت به هم فاصله کی داشته باشند دو قسمت به هم گیر می کنند و اگر فاصله بیشتر باشد کنترل فشار روی لاستیک سخت تر می شود.
از کاربرد های بی نظیری که لاستیک های سیلیکونی دارند میتوان به استفادهی از آنها در تولید انواع صفحه کلید اشاره کرد. صفحه کلیدهایی که با به کار بردن سیلیکون در تولید آنها بسیار بهینه تر خواهند بود .با افتخار گروه صنعتی تمکو با استفاده از مهندسانی ماهر و با تجربه از بزرگ ترین تولید کنندگان قالب های لاستیکی و سیلیکونی در کشور است. از این رو برای مطالعه در زمینه نحوه ساخت و تولید صفحه کلیدهای سیلیکونی میتوانید به اینجا مراجعه کنید.
قالب لاستیک نوع تزریق با دستگاه مخصوص تزریق لاستیک است.
نوع سوم قالب لاستیک نوع تزریق با دستگاه مخصوص تزریق لاستیک است که مشابه دستگاه تزریق پلاستیک با کمی تغییر در سیستم پیشگرم کردن ماده خام و تزریق و پخت انجام می شود.
روش تزریق لاستیک بخصوص برای تولید قطعات سیلیکونی مناسب است چون ماده خام سیلیکون قبل از حرارت دیدن هم برعکس ماده خام انواع لاستیک ها ی دوده خور نرم می باشد و نیازی به پیش حرارت دادن ندارد و براحتی در مسیرهای تزریق حرکت می کند و میتواند دیواره های بلند با ضخامت یک میل را هم پر نماید.
قالبهای لاستیک از فولاد آلیاژی گرم کار ساخته و در قسمت محفظه آبکاری کرم سخت می گردد تا هم قطعه زود تر آزاد گردد و هم قالب دیرتر تعییر شکل بدهد.
نحوه پخت مواد اولیه موجود در لاستیکها و نیز درسیلیکونها به صورت خام، دارای خواص پایینی هستند که در صنعت امکان استفاده از آن ها نیست، اما ترکییب آن با مواد افزودنی و پخت آن برای به وجود آمدن مخلوط یکنواخت و با ثبات، کاربردهای متعددی را برای آن ایجاد می کند.
موضوعی که بسیار حائز اهمیت می باشد.
زمان مناسب پخت این مواد هست. که با توجه به نوع ماده و افزودنیهای موجود در آن متفاوت می کند.
چون بعد از پخت لاستیک امکان شکل گیری مجدد نیست لازم است تا قبل ازتزریق و یا قالب گیری به اطلاعات مناسب و کافی در این مورد رسید. این زمان در فرایند تزریق و یا در فرآیند شکل گیری لاستیک در قالب بسیار مهم است.
و چون بعد از عمل پخت، ماده نمیتواند هیچ تغییر شکلی کند، عامل پخت باید در مرحله آخر بعد از اضافه کردن تمامی افزودنی های مورد نیاز اضافه شود.
مجموعه قالب پخت از یک بخش داخلی بنام پاترن (که گل و آج تایر بر روی آن ایجاد شده است) و یک زمینه نگهدارنده پاترن، بنام قالب پشتیبان تشکیل شده است.
بخار آب گرم بعنوان انرژی پخت، بطور مستقیم در فصل مشترک پاترن و قالب پشتیبان جریان داشته و بخش اعظمی از گرما از طریق پاترن به تایر خام می رسد تا پروسه ولکانیزاسیون پخت تایر صورت پذیرد.
کندانس شدن بخار آب در فصل مشترک و هجوم یونهای مهاجم به این منطقه و همچنین اتصال گالوانیکی پاترن با فولاد دشرایط مساعدی را برای جوانه زنی و رشد فیلم یکنواخت اکسید آلومینیوم بروری سطح داخلی پاترن فراهم می کند.
جداشدن این لایه محافظ از سطح آلیاژ مادر بوسیله تنش های موجود در سیستم مثل تنش های رشد حرارتی و مکانیکی شرایط مساعدی را برای رشد مجدد لایه دیگری فراهم می کند.
فعالیت متناوب این دو مکانیزم (رشد لایه و جدا شدن آن) تشکیل یک پوسته از اکسید آلومینیوم هیدراته (بوهمایت) می دهد.
این پوسته با تغییر در ابعاد قالب باعث کاهش عمر قالب و خارج شدن آن از خط تولید تایر می شود که علاوه بر هزینه بالای این قالب ها، باعث کاهش در تولید تایر میشود.
بیشتر بخوانید:
قالب لاستیک