- اصفهان، خیابان امام خمینی، میدان استقلال، کوی استوار، پلاک 12
- 09133182714
قالب لاستیک
-
روش کششی قالب لاستیک
روش کششی یکی از روش های متداول پخت لاستیک بود و از دو محور عمودی و افقی برای تولید محصول توسط قالب انجام می شود. کشش قالب باعث تولید ظروف مستحکم شده و درنتیجه سختی محصول را افزایش می دهد. وزن ماده اولیه نسبت به سایر روش ها کمتر بوده و برای تولید ظروف یکبار مصرف استفاده می شود.
می توانیم به عنوان مثال به تولید ظروف نوشابه و انواع آب میوه اشاره نماییم. در نظر داشته باشید ساخت قالب بادی به روش کششی در دو دسته یک مرحله ای و دو مرحله ای انجام می شود.در ادامه بیشتر با انواع قالب لاستیک آشنا خواهیم شد
-
روش یک مرحله ای انواع قالب لاستیک
در روش یک مرحله مانند روش فشاری بوده که از دستگاه اکسترودر استفاده می شود. در نتیجه ماده به سرعت خنک شده و طرح اولیه جسم مورد نظر شکل می گیرد. در ادامه دوباره حرارت می دهند تا در قالب اصلی فرم دهی شود. ماده اولیه با حرارت منبسط شده و از دو سمت طولی و عرضی کشش مورد نیاز انجام می شود. میزان کشش به ضخامت و طرح دلخواه مشتری بستگی خواهد داشت.
-
روش تزریقی پخت لاستیک
یکی دیگر از روش های انواع قالب لاستیک روش تزریقی که بیشتر برای تولید ظروف کوچک تر استفاده می شود. تولید قالب این روش نیاز به هزینه اضافی ندارد. قالب سازی به روش تزریقی دارای سه مرحله بوده که در مرحله اول مواد ذوب شده به داخل حفره قالب ارسال می شود. قالب مواد مذاب را به شکل لوله باریکی تبدیل می کند.
در مرحله دوم میله توخالی شده و هوا از همان میله تزریق می شود که این فرآیند باعث فرم دهی به میله تزریق می شود. در نتیجه فرم شکل قالب نهایی خود را تبدیل می شود. در آخر فرم به محل دیگری ارسال شده و از ماشین خارج می شود که تبدیل به محصول نهایی می شود.
-
روش فشاری پخت لاستیک
از این روش می توانیم برای تولید انواع اشکال و ظروف استفاده نماییم و یکی از انواع قالب لاستیک است. از این روش پخت بیشتر برای متریال های کوچک استفاده می شود. روش فشاری پخت لاستیک جز روش های مقرون به صرفه بوده و نیاز به هزینه و زمان کمتری نسبت به روش های دیگر است. در هر ساعت می توان تعداد بیشتری تولید نمایید. در نظر داشته باشید روش فشاری پخت لاستیک معایبی نیز دارد که می توانیم به کنترل محدود بر روی ضخامت دیواره، نرخ ضایعات بالا، مشکلات اصلاح و برش پلاستیک های اضافه اشاره نماییم.
سنبه ماتریس چیست ؟
-
روش پخت سیلیکونی
قالب های لاستیک سیلیکونی هزینه کمتری نسبت به روش های دیگر قالب های پلاستیکی داشته و تکنولوژی ساخت جدید تری نسبت به انواع قالب لاستیک دارد. در این روش ابتدا قالب گرم می شود که برای سیلیکون ها ۲۰۰ درجه و برای انواع لاستیک ها ۱۲۰ درجه گرما مورد نیاز است. لاستیک یا سیلیکون مورد نیاز به صورت لقمه ای یا نواری در محفظه تزریق قرار می گیرد.
برای این کار باید به صورت تحت فشار به شکل قالب ساخته شود. در این صورت با توجه به گرمای متریال مورد نظر قطعه لاستیکی یا سیلیکونی فرم گرفته شده و ساخته می شود. . اگر قصد سفارش انواع قالب های ریختگری، تزریق پلاستیک و غیره را دارید، می توانید از خدمات مشاوره ای سایت دقیق سازان استفاده نمایید
-
ساخت انواع قالب لاستیک
سیلیکون یکی از مواد مورد نیاز برای قالب لاستیکی بود و می توانید برای تولید قالب های غذایی، پزشکی، دارویی و غیره مورد استفاده قرار دهید. با توجه به فرایند های تولید و ساخت قالب، مقرون به صرفه بوده و میزان سلامتی آن نسبت به روش های تولید دیگر بیشتر است.
انواع قالب لاستیک
قالب لاستیک فشاری
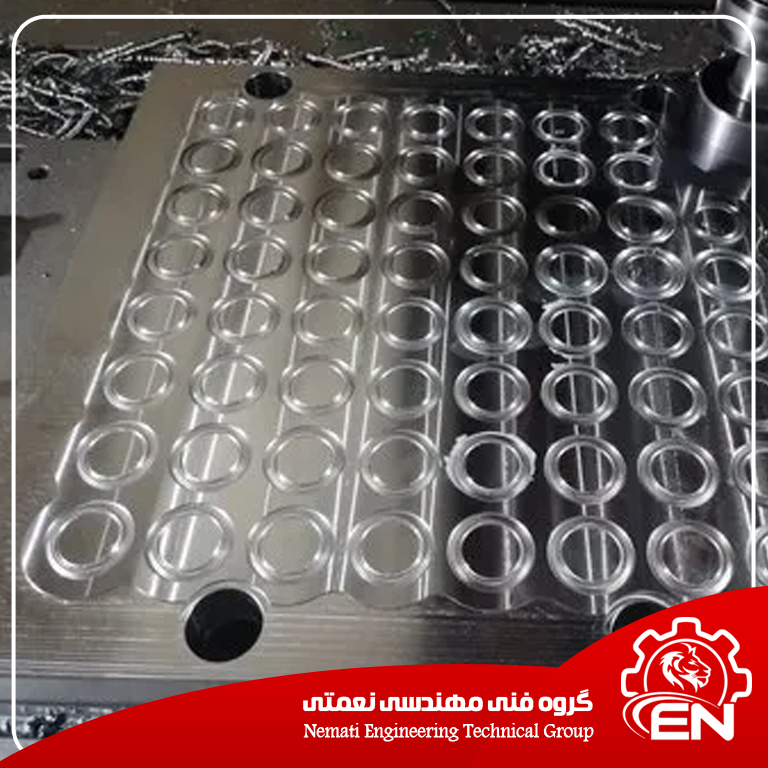
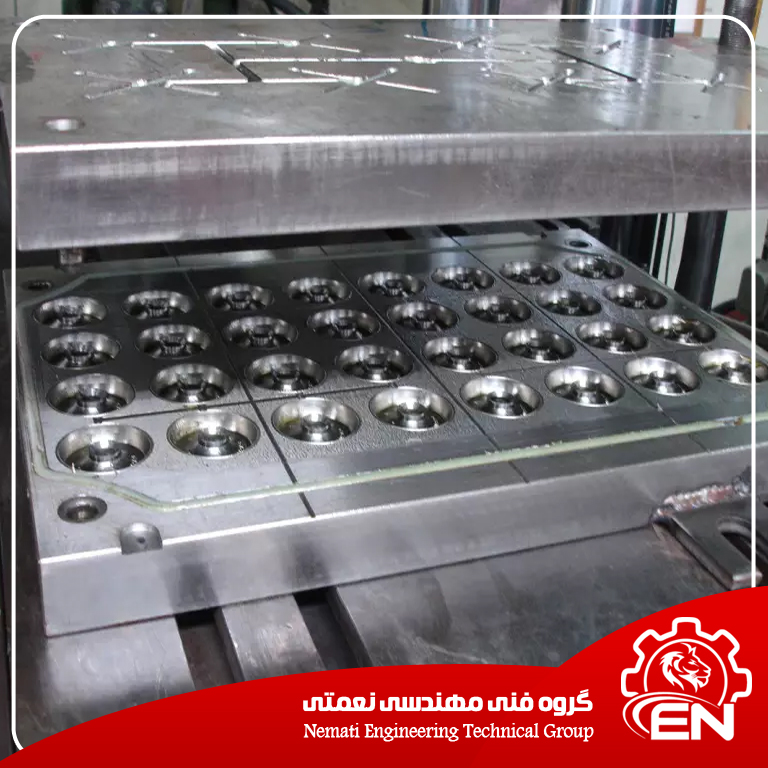
قالب لاستیک فشاری ساده، که از دو کفه ساخته شده و لاستیک خام مستقیما در محفظه یا کویته قالب لاستیک قرارداده می شود و لاستیک تحت فشار و حرارت دو نیمه قالب شکل گرفته و پخته می شود.
در این نوع قالب لاستیک قطعه شکل گرفته معمولا پلیسه ضخیم تری دارد و برای تولید قطعات حساس و با پلیسه کم مناسب نیست.
ولی حسن آن این است که بعد از جدا شدن دونیمه ، قطعه لاستیکی و مازاد باهم از قالب خارج می گردد. در ضمن میتوانید برای سوالات بیشتر به قسمت سوالات متداول قالب لاستیک سایت مراجعه بفرمایید.
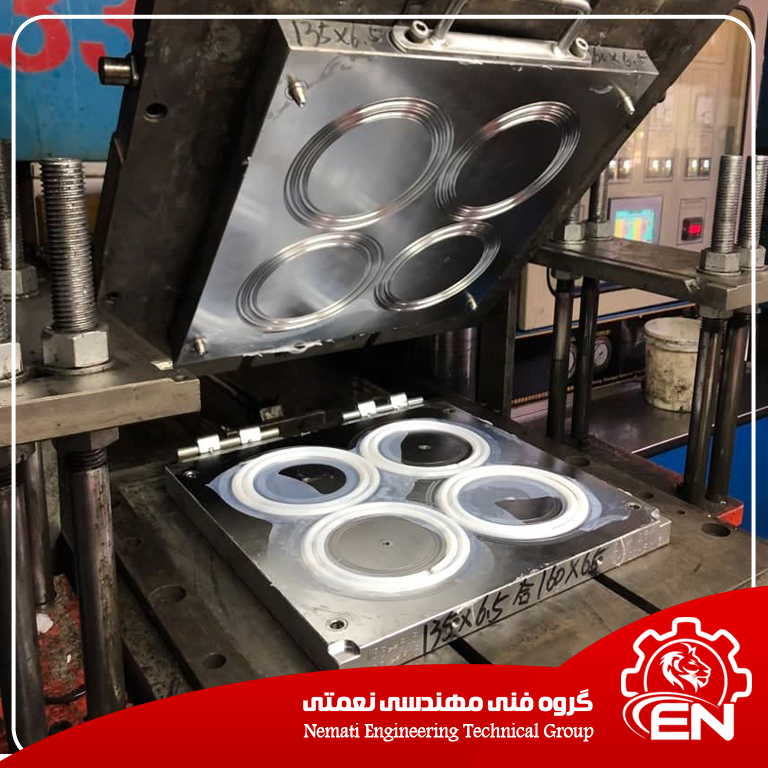
از این نگه دارنده لاستیکی در پالتهای خودروسازی سایپا برای جابجایی شیشه های خودرو بین سالن ها استفاده میگردد، که جنس آن از لاستیک مصنوعی ساده و ارزان قیمت می باشد.
همچنین قالب لاستیک که با آن قطعه نگه دارنده تولید شده است بصورت چهار کویته در بالا نمایش داده شده است.
قالب لاستیک نیمه انتقالی است.
که در این نوع قالب لاستیک از سه قسمت ساخته می شود.
حفره اصلی قالب لاستیک انتقالی بین قسمت پایین و قسمت میانی طراحی و تعبیه می گردد.
قسمت پایین و قسمت وسط بدون مواد روی هم قرار گرفته و بسادگی جفت می شوند و سپس ماده خام در محفظه بالای قسمت دوم (یا همان قطعه میانی ) قرارگرفته و توسط قسمت سوم یا سنبه فشار که به شکل سنبه است تحت فشار قرار گرفته و از سوراخهای کوچک کف محفظه به داخل محفظه اصلی تزریق می گردد.
در این قالب لاستیک نیمه انتقالی قطعات لاستیکی تولید شده حداقل پلیسه را داشته و دقت ابعادی دقیق تری بدست می دهد.
برای ساخت قطعات از انواع لاستیک مانند پلی بوتادین و کائو چو و لاستیک سیلیکون می توان از این روش استفاده نمود.
این روش بخصوص برای قطعات دارای ماهیچه مناسب است.
در این روش قسمت محفظه اصلی معمولا اگر درست طراحی شده باشد و پرس کار بی دقیتی نکند دچار آسیب نمی شود.
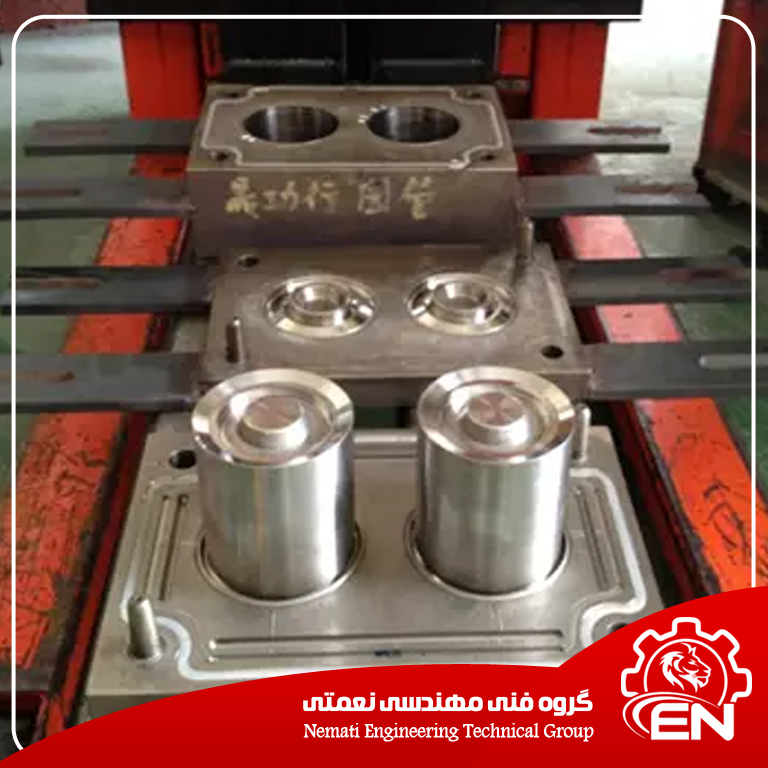
ایراد قالب لاستیک انتقالی در مشکل پاکسازی قسمت محفظه بارگیری پس از هر بار تزریق است و مشکل دوم جدا سازی سنبه از قسمت میانی است که اگر نسبت به هم فاصله کی داشته باشند دو قسمت به هم گیر می کنند و اگر فاصله بیشتر باشد کنترل فشار روی لاستیک سخت تر می شود.
از کاربرد های بی نظیری که لاستیک های سیلیکونی دارند میتوان به استفادهی از آنها در تولید انواع صفحه کلید اشاره کرد. صفحه کلیدهایی که با به کار بردن سیلیکون در تولید آنها بسیار بهینه تر خواهند بود .با افتخار گروه صنعتی تمکو با استفاده از مهندسانی ماهر و با تجربه از بزرگ ترین تولید کنندگان قالب های لاستیکی و سیلیکونی در کشور است. از این رو برای مطالعه در زمینه نحوه ساخت و تولید صفحه کلیدهای سیلیکونی میتوانید به اینجا مراجعه کنید.
قالب لاستیک نوع تزریق با دستگاه مخصوص تزریق لاستیک است.
نوع سوم قالب لاستیک نوع تزریق با دستگاه مخصوص تزریق لاستیک است که مشابه دستگاه تزریق پلاستیک با کمی تغییر در سیستم پیشگرم کردن ماده خام و تزریق و پخت انجام می شود.
روش تزریق لاستیک بخصوص برای تولید قطعات سیلیکونی مناسب است چون ماده خام سیلیکون قبل از حرارت دیدن هم برعکس ماده خام انواع لاستیک ها ی دوده خور نرم می باشد و نیازی به پیش حرارت دادن ندارد و براحتی در مسیرهای تزریق حرکت می کند و میتواند دیواره های بلند با ضخامت یک میل را هم پر نماید.
قالبهای لاستیک از فولاد آلیاژی گرم کار ساخته و در قسمت محفظه آبکاری کرم سخت می گردد تا هم قطعه زود تر آزاد گردد و هم قالب دیرتر تعییر شکل بدهد.
نحوه پخت مواد اولیه موجود در لاستیکها و نیز درسیلیکونها به صورت خام، دارای خواص پایینی هستند که در صنعت امکان استفاده از آن ها نیست، اما ترکییب آن با مواد افزودنی و پخت آن برای به وجود آمدن مخلوط یکنواخت و با ثبات، کاربردهای متعددی را برای آن ایجاد می کند.
موضوعی که بسیار حائز اهمیت می باشد.
زمان مناسب پخت این مواد هست. که با توجه به نوع ماده و افزودنیهای موجود در آن متفاوت می کند.
چون بعد از پخت لاستیک امکان شکل گیری مجدد نیست لازم است تا قبل ازتزریق و یا قالب گیری به اطلاعات مناسب و کافی در این مورد رسید. این زمان در فرایند تزریق و یا در فرآیند شکل گیری لاستیک در قالب بسیار مهم است.
و چون بعد از عمل پخت، ماده نمیتواند هیچ تغییر شکلی کند، عامل پخت باید در مرحله آخر بعد از اضافه کردن تمامی افزودنی های مورد نیاز اضافه شود.
مجموعه قالب پخت از یک بخش داخلی بنام پاترن (که گل و آج تایر بر روی آن ایجاد شده است) و یک زمینه نگهدارنده پاترن، بنام قالب پشتیبان تشکیل شده است.
بخار آب گرم بعنوان انرژی پخت، بطور مستقیم در فصل مشترک پاترن و قالب پشتیبان جریان داشته و بخش اعظمی از گرما از طریق پاترن به تایر خام می رسد تا پروسه ولکانیزاسیون پخت تایر صورت پذیرد.
کندانس شدن بخار آب در فصل مشترک و هجوم یونهای مهاجم به این منطقه و همچنین اتصال گالوانیکی پاترن با فولاد دشرایط مساعدی را برای جوانه زنی و رشد فیلم یکنواخت اکسید آلومینیوم بروری سطح داخلی پاترن فراهم می کند.
جداشدن این لایه محافظ از سطح آلیاژ مادر بوسیله تنش های موجود در سیستم مثل تنش های رشد حرارتی و مکانیکی شرایط مساعدی را برای رشد مجدد لایه دیگری فراهم می کند.
فعالیت متناوب این دو مکانیزم (رشد لایه و جدا شدن آن) تشکیل یک پوسته از اکسید آلومینیوم هیدراته (بوهمایت) می دهد.
این پوسته با تغییر در ابعاد قالب باعث کاهش عمر قالب و خارج شدن آن از خط تولید تایر می شود که علاوه بر هزینه بالای این قالب ها، باعث کاهش در تولید تایر میشود.
بیشتر بخوانید:
طراحی و مهندسی معکوس
قالب لاستیک
قالب پلاستیک
قالب لاستیک